
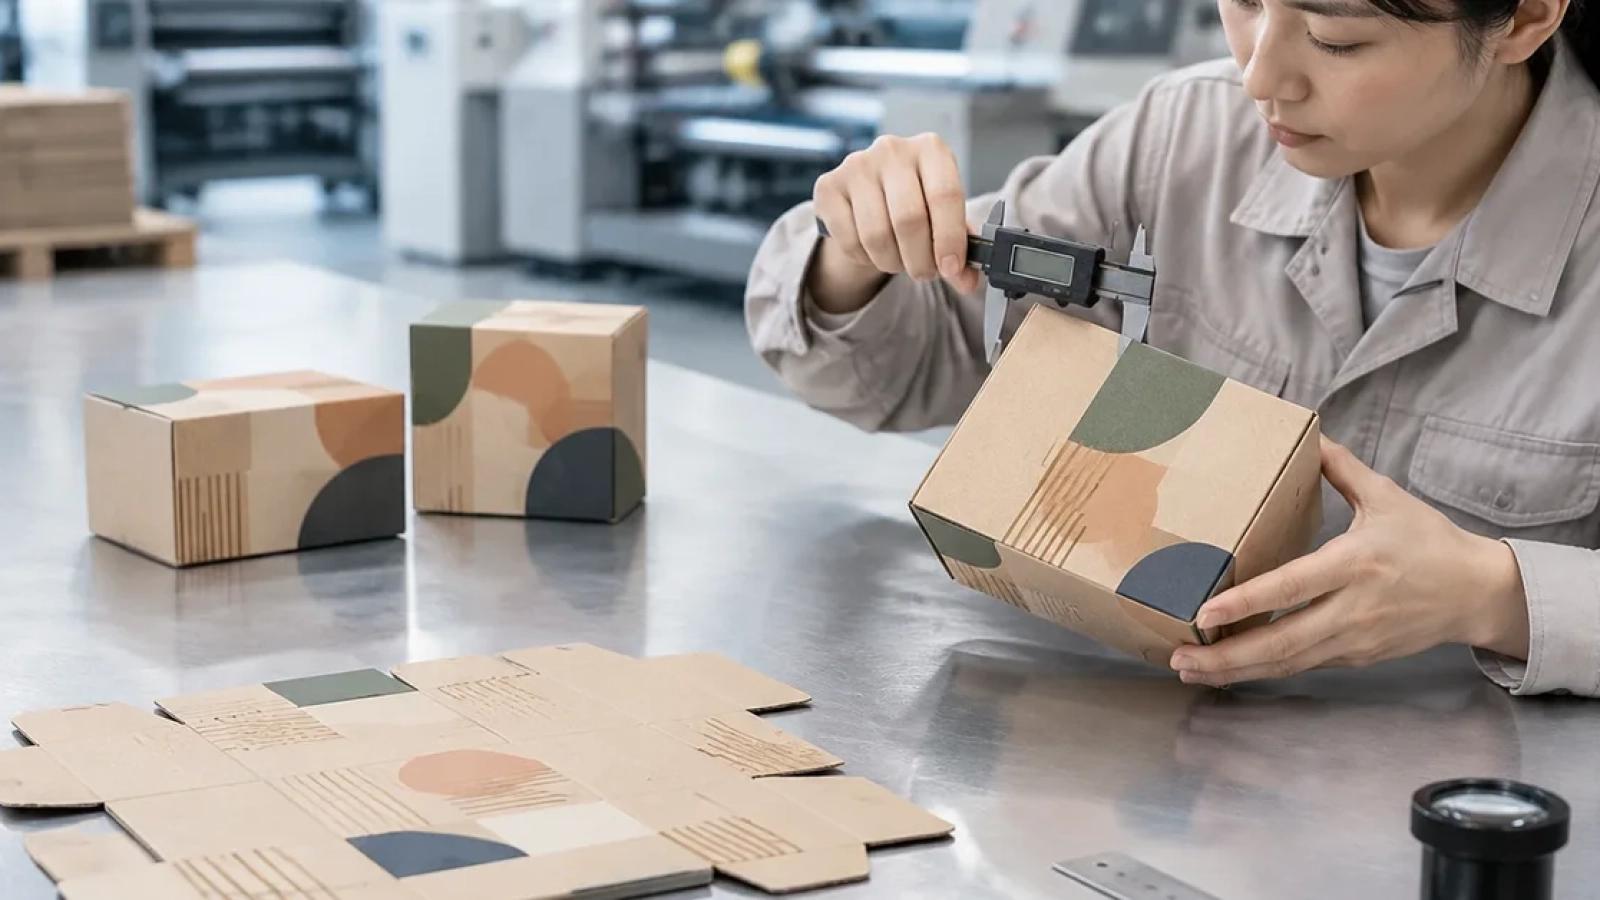
کیفیت جعبه مقوایی چاپشده فقط به ظاهر گرافیکی و جذابیت رنگها محدود نمیشود. یک جعبه استاندارد باید از نظر ابعاد، کیفیت چاپ، دقت برش و خط تا، استحکام اتصالات و سلامت خدمات تکمیلی نیز با مشخصات سفارش مطابقت داشته باشد. نادیده گرفتن هر یک از این موارد میتواند به مشکلاتی مانند دشواری مونتاژ، باز شدن اتصالات، آسیب دیدن محصول یا نارضایتی از نتیجه نهایی منجر شود.
کنترل کیفیت جعبه مقوایی چاپشده فرایندی است که مشخص میکند محصول تولیدشده تا چه اندازه با نمونه تأییدشده، فایل طراحی، مشخصات فنی و شرایط توافقشده در سفارش مطابقت دارد. این بررسی بهتر است در چند مرحله از تولید انجام شود و به بازرسی ظاهری جعبههای آماده محدود نماند.
در این راهنما، ۹ معیار مهم برای ارزیابی کیفیت جعبه مقوایی را بررسی میکنیم؛ معیارهایی که مدیران خرید، کارشناسان کنترل کیفیت و صاحبان کسبوکار میتوانند برای بررسی سفارشهای چاپ و بستهبندی از آنها استفاده کنند.
چرا کنترل کیفیت جعبه مقوایی اهمیت دارد؟
جعبه مقوایی علاوه بر نگهداری و محافظت از محصول، بخشی از هویت بصری برند و تجربه مشتری از محصول است. کیفیت نامناسب چاپ، برش نادقیق یا مونتاژ ضعیف ممکن است حتی در بستهبندی محصولی باکیفیت نیز تصویری نامطلوب ایجاد کند.
کنترل کیفیت اصولی به چند دلیل اهمیت دارد:
کاهش ضایعات تولید: شناسایی خطاها در مراحل اولیه، احتمال تولید تعداد زیادی جعبه معیوب را کاهش میدهد.
حفظ یکنواختی سفارش: بررسی نمونههای تولیدشده کمک میکند تفاوتهای نامطلوب میان جعبههای یک سفارش شناسایی شوند.
جلوگیری از مشکلات مونتاژ: کنترل ابعاد، خط تا و اتصالات، احتمال دشواری در شکلدهی جعبه را کاهش میدهد.
حفظ کیفیت ظاهری برند: انطباق رنگها، نوشتهها و عناصر گرافیکی با نمونه تأییدشده، برای ارائه تصویری حرفهای از محصول اهمیت دارد.
کاهش هزینههای اصلاح و مرجوعی: شناسایی عیب پیش از تحویل، امکان تصمیمگیری درباره اصلاح، تفکیک یا تولید مجدد را فراهم میکند.
نکته مهم این است که کنترل کیفیت باید براساس معیارهای از پیش تعیینشده انجام شود. عبارتهایی مانند «چاپ خوب»، «رنگ مناسب» یا «برش دقیق» بهتنهایی معیار پذیرش محسوب نمیشوند؛ مگر اینکه حدود قابل قبول آنها مشخص شده باشد.
۹ معیار فنی برای کنترل کیفیت جعبه مقوایی چاپشده
۱. کنترل ابعاد و تلرانسهای جعبه
اولین معیار، تطابق ابعاد واقعی جعبه با مشخصات فنی سفارش است. اگر طول، عرض یا ارتفاع جعبه خارج از محدوده مورد توافق باشد، ممکن است محصول بهدرستی داخل آن قرار نگیرد یا جعبه در فرایند بستهبندی و چیدمان با مشکل مواجه شود.
در این مرحله باید موارد زیر بررسی شوند:
طول، عرض و ارتفاع جعبه در حالت مونتاژشده
ابعاد داخلی موردنیاز برای قرارگیری محصول
تطابق ساختار و شکل جعبه با نقشه تأییدشده
اختلاف ابعادی میان نمونههای تولیدی
عملکرد صحیح درب، کف، زبانهها و بخشهای اتصال
برای اندازهگیری میتوان از خطکش دقیق، کولیس یا ابزارهای متناسب با ابعاد و شکل جعبه استفاده کرد. در محصولات حساس، روش اندازهگیری و نقاط مرجع باید از قبل تعیین شوند تا نتایج افراد مختلف قابل مقایسه باشند.
نکته فنی: برای همه جعبههای مقوایی نمیتوان یک تلرانس ابعادی ثابت تعیین کرد. محدوده قابل قبول باید با توجه به نوع جعبه، جنس مقوا، فرایند تولید، ابعاد محصول و نیاز کاربردی سفارش مشخص شود.
۲. بررسی کیفیت چاپ و یکنواختی رنگ
کیفیت چاپ یکی از مهمترین بخشهای ارزیابی جعبه مقوایی است؛ بهویژه زمانی که رنگ سازمانی، لوگو یا تصاویر محصول نقش مهمی در شناسایی برند دارند.
در بررسی کیفیت چاپ، تنها به جذابیت ظاهری رنگها اکتفا نکنید. لازم است نتیجه چاپ با نمونه تأییدشده و مشخصات توافقشده مقایسه شود.
موارد مهم در این مرحله عبارتاند از:
یکنواختی رنگ در بخشهای مختلف جعبه
تطابق رنگهای اصلی با نمونه تأییدشده
نبود لکه، رگه، پاشیدگی یا نواحی ناخواسته
وضوح تصاویر و عناصر گرافیکی
خوانایی نوشتهها و جزئیات ظریف
نبود کثیفی چاپ یا انتقال ناخواسته رنگ به بخشهای دیگر
در سفارشهایی که دقت رنگ اهمیت بالایی دارد، استفاده از ابزار اندازهگیری رنگ و مقایسه عددی با مرجع توافقشده میتواند ارزیابی را دقیقتر کند. اختلاف رنگ را میتوان در شرایط مناسب با معیارهایی مانند ΔE بررسی کرد؛ اما مقدار قابل قبول باید پیش از تولید و متناسب با فرایند چاپ، نوع متریال و نیاز پروژه توافق شود.
همچنین مقایسه نمونهها باید در شرایط نوری مناسب و تا حد امکان یکسان انجام شود. نور محیط میتواند برداشت بصری از رنگ را تغییر دهد.
۳. کنترل رجیستر و انطباق اجزای چاپ
در چاپ چندرنگ، اجزای مختلف تصویر باید در موقعیت صحیح نسبت به یکدیگر قرار بگیرند. هرگونه جابهجایی میان رنگها میتواند باعث ایجاد حاشیههای ناخواسته، محوشدگی ظاهری یا کاهش وضوح عناصر چاپی شود.
این مشکل بهویژه در لوگوها، نوشتههای ریز، خطوط باریک و طرحهایی که از چند رنگ تشکیل شدهاند، بیشتر به چشم میآید.
برای کنترل رجیستر باید موارد زیر بررسی شوند:
انطباق مناسب رنگهای چاپی
نبود حاشیه رنگی ناخواسته اطراف نوشتهها و تصاویر
قرارگیری صحیح عناصر گرافیکی نسبت به یکدیگر
حفظ وضوح خطوط و جزئیات ظریف
نبود جابهجایی نامطلوب طرح در بخشهای مختلف جعبه
در کنار رجیستر، موقعیت طرح چاپشده نسبت به خطوط برش و خط تا نیز اهمیت دارد. ممکن است اجزای چاپ بهخوبی روی یکدیگر منطبق باشند، اما کل طرح نسبت به قالب جابهجا شده باشد.
بنابراین، کنترل کیفیت باید هم انطباق رنگها و هم موقعیت چاپ نسبت به قالب را در بر بگیرد.
۴. بررسی دقت برش و کیفیت خط تا
برش و خط تا تعیین میکنند جعبه پس از جداسازی از ورق چگونه شکل بگیرد و تا چه اندازه به نقشه طراحیشده وفادار بماند. خطای این مرحله میتواند باعث ایجاد لبههای نامنظم، پارگی مقوا، بدشکلی جعبه یا دشواری در مونتاژ شود.
در این مرحله، موارد زیر را بررسی کنید:
تطابق خطوط برش با قالب تأییدشده
تمیزی لبهها و نبود پلیسه یا پارگی نامطلوب
قرارگیری صحیح خطوط تا
نبود ترکخوردگی نامطلوب در سطح مقوا یا لایه چاپ
سهولت تا شدن در مسیرهای تعیینشده
هماهنگی زبانهها و بخشهای اتصال هنگام مونتاژ
خط تا باید بهگونهای ایجاد شود که جعبه در مسیر موردنظر بهدرستی تا شود، بدون آنکه آسیب نامطلوبی به سطح چاپ یا ساختار مقوا وارد کند.
میزان فشار و تنظیمات خط تا به جنس، ضخامت، جهت الیاف و ساختار مقوا وابسته است. به همین دلیل، یک تنظیم یکسان برای همه متریالها مناسب نیست.
بهترین روش ارزیابی، بررسی همزمان ورق برشخورده و جعبه مونتاژشده است. در این صورت میتوان هم دقت قالب و هم عملکرد واقعی خطوط تا را ارزیابی کرد.
۵. کنترل سلامت مقوا و کیفیت سطح
حتی اگر چاپ و برش جعبه مناسب باشد، استفاده از مقوای آسیبدیده یا دارای ناهماهنگیهای نامطلوب میتواند کیفیت محصول نهایی را کاهش دهد.
در این مرحله باید وضعیت سطح، یکنواختی ظاهری و سلامت فیزیکی مقوا بررسی شود.
موارد قابل ارزیابی عبارتاند از:
نبود پارگی، سوراخ یا لهشدگی نامطلوب
نبود لکههای ناخواسته و آلودگی سطحی
یکنواختی ظاهری سطح مقوا
نبود تاببرداشتگی یا پیچیدگی غیرقابل قبول
سلامت لبهها و گوشهها
نبود آثار آسیب ناشی از حملونقل یا نگهداری
در صورت نیاز، مشخصات متریال مصرفی نیز باید با سفارش مطابقت داده شود. نوع مقوا، گرماژ، ضخامت و ویژگیهای سطحی آن ممکن است بر نتیجه چاپ، خط تا و مونتاژ اثر بگذارند.
گرماژ به جرم مقوا در واحد سطح اشاره دارد و بهتنهایی معیار کاملی برای تعیین ضخامت یا استحکام نیست. بنابراین، در سفارشهایی که ویژگیهای فیزیکی متریال اهمیت دارند، باید مشخصات فنی مورد توافق بهصورت مستقل بررسی شوند.
۶. بررسی کیفیت چسبکاری و مونتاژ
در جعبههایی که برای اتصال بخشهای مختلف از چسب استفاده میشود، کیفیت چسبکاری نقش مهمی در حفظ شکل و عملکرد بستهبندی دارد. چسبکاری نامناسب ممکن است باعث باز شدن درزها، جدا شدن زبانهها یا تغییر شکل جعبه شود.
برای کنترل این بخش، موارد زیر را بررسی کنید:
چسبندگی مناسب در محلهای تعیینشده
نبود بازشدگی ناخواسته در درزها
نبود چسب اضافی روی سطح قابل مشاهده
قرارگیری صحیح زبانهها و پنلها
حفظ شکل جعبه پس از مونتاژ
عملکرد صحیح درب و کف
آزمون اتصال باید متناسب با ساختار جعبه انجام شود. برای مثال، بررسی درز چسبخورده در یک جعبه ساده با ارزیابی اتصالات یک جعبه دارای ساختار پیچیده یکسان نیست.
همچنین نباید صرفاً با کشیدن شدید بخشهای مختلف، کیفیت چسبکاری را ارزیابی کرد. روش آزمون باید با کاربرد جعبه و معیار پذیرش توافقشده متناسب باشد تا نتیجه بررسی قابل تکرار باشد.
۷. کنترل کیفیت روکش و خدمات تکمیلی
بسته به نوع سفارش، جعبه مقوایی ممکن است پس از چاپ تحت فرایندهایی مانند سلفونکشی، ورنی، پوشش UV، طلاکوب یا برجستهکاری قرار بگیرد. این خدمات علاوه بر ایجاد جلوه بصری، باید از نظر یکنواختی و کیفیت اجرا نیز بررسی شوند.
معیارهای مهم این مرحله عبارتاند از:
یکنواختی روکش روی سطح موردنظر
نبود حباب، چروک یا جداشدگی نامطلوب
نبود خطوخش یا لکه روی سطح نهایی
قرارگیری صحیح طلاکوب یا سایر عناصر تکمیلی
نبود جابهجایی نامطلوب خدمات تکمیلی نسبت به طرح
عملکرد مناسب سطح در نواحی تاخورده، متناسب با مشخصات سفارش
برای نمونه، اگر روی جعبه سلفون اجرا شده باشد، باید سطح از نظر حباب، چروک و جداشدگی بررسی شود. در جعبههای دارای طلاکوب یا برجستهکاری نیز تطابق موقعیت و وضوح جزئیات اهمیت دارد.
وجود ترک در محل تا باید با توجه به نوع پوشش، جنس مقوا، جهت خط تا و الزامات ظاهری ارزیابی شود. هر ترک سطحی لزوماً به معنای مردود بودن محصول نیست؛ معیار پذیرش باید از قبل مشخص شده باشد.
۸. بررسی عملکرد ساختاری جعبه
جعبه باید علاوه بر ظاهر مناسب، عملکرد موردنیاز خود را نیز حفظ کند. یک جعبه ممکن است از نظر چاپ و پرداخت سطحی بینقص باشد، اما هنگام قرارگیری محصول یا بسته شدن درب، عملکرد مطلوبی نداشته باشد.
در این مرحله، جعبه باید مطابق کاربرد واقعی آن بررسی شود.
موارد ارزیابی عبارتاند از:
قرارگیری صحیح محصول در فضای داخلی
باز و بسته شدن مناسب درب
عملکرد صحیح قفلها و زبانهها
حفظ شکل جعبه پس از مونتاژ
تناسب ساختار با وزن و ویژگیهای محصول
عملکرد مناسب در شرایط عادی بستهبندی و جابهجایی
اگر جعبه برای محصولی حساس، سنگین یا دارای قطعات جانبی طراحی شده باشد، آزمون عملکرد باید متناسب با همان محصول انجام شود.
برای بستهبندیهایی که در حملونقل یا انبارداری تحت فشار قرار میگیرند، ممکن است آزمونهای تخصصیتری مانند ارزیابی مقاومت فشاری، آزمون سقوط یا بررسی شرایط محیطی لازم باشد. این آزمونها باید براساس ریسک محصول و الزامات سفارش انتخاب شوند؛ بررسی ظاهری بهتنهایی برای اثبات مقاومت جعبه در همه شرایط کافی نیست.
۹. کنترل نهایی سفارش، یکنواختی و بستهبندی هنگام تحویل
آخرین مرحله، ارزیابی مجموعه سفارش پیش از تحویل است. در این مرحله باید اطمینان حاصل شود محصول نهایی با نمونه تأییدشده و مشخصات سفارش مطابقت دارد و هنگام بستهبندی و حمل دچار آسیب نشده است.
موارد مهم در کنترل نهایی عبارتاند از:
تطابق محصول نهایی با نمونه تأییدشده
بررسی تفاوتهای ظاهری میان نمونههای تولیدی
تفکیک جعبههای دارای عیب از محصولات قابل قبول
بررسی تعداد سفارش و تعداد جعبههای سالم
سلامت بستهبندی کارتنهای مادر یا بستههای تحویلی
نبود آثار رطوبت، فشار، آلودگی یا آسیب حملونقل
ثبت نتایج بازرسی و تعیین تکلیف موارد نامنطبق
برای سفارشهای تیراژ بالا، بررسی تکتک جعبهها همیشه عملی نیست. در چنین شرایطی میتوان براساس حجم سفارش، سطح ریسک و توافق طرفین، برنامه نمونهبرداری مشخصی تعریف کرد.
در سفارشهای حساس، روش نمونهبرداری و معیار پذیرش باید پیش از تولید تعیین شوند. استفاده از یک نمونه کوچک و بدون برنامه مشخص، لزوماً نماینده کیفیت کل سفارش نیست.
جدول چکلیست کنترل کیفیت جعبه مقوایی چاپشده
جدول زیر را میتوان بهعنوان چکلیست اولیه بازرسی پیش از تحویل استفاده کرد. معیارهای پذیرش باید براساس مشخصات هر سفارش تکمیل شوند.
| ردیف | معیار کنترل | روش بررسی | نتیجه مورد انتظار |
|---|---|---|---|
| ۱ | ابعاد و تلرانس | اندازهگیری با ابزار مناسب | انطباق با ابعاد توافقشده |
| ۲ | کیفیت و یکنواختی رنگ | مقایسه با نمونه مرجع | تطابق در محدوده پذیرش |
| ۳ | رجیستر و موقعیت چاپ | بررسی بصری و اندازهگیری در صورت نیاز | نبود جابهجایی نامطلوب |
| ۴ | برش و خط تا | بررسی لبهها و تا کردن نمونه | برش تمیز و عملکرد صحیح خط تا |
| ۵ | سلامت مقوا | بررسی سطح، لبهها و وضعیت فیزیکی | نبود عیب غیرقابل قبول |
| ۶ | چسبکاری و مونتاژ | بررسی درزها و عملکرد اتصال | اتصال مناسب و شکل صحیح |
| ۷ | روکش و خدمات تکمیلی | بررسی سطح و محل اجرای خدمات | اجرای یکنواخت و مطابق سفارش |
| ۸ | عملکرد ساختاری | مونتاژ و آزمایش با محصول واقعی | عملکرد متناسب با کاربرد |
| ۹ | کنترل نهایی و تحویل | بازرسی نمونهها، شمارش و بررسی بستهها | انطباق سفارش و سلامت تحویل |
کنترل کیفیت جعبه مقوایی در چه مرحلهای باید انجام شود؟
کنترل کیفیت مؤثر به بازرسی نهایی محدود نمیشود. اگر خطا در مرحلهای شناسایی شود که اصلاح آن دشوار یا پرهزینه است، احتمال افزایش ضایعات وجود دارد.
بهتر است کنترل کیفیت در سه مرحله اصلی انجام شود:
پیش از شروع تولید انبوه
در این مرحله، نمونه تأییدشده، فایل چاپ، مشخصات متریال، ابعاد، قالب و خدمات تکمیلی بررسی میشوند. هرگونه اختلاف باید پیش از تولید تیراژ اصلی برطرف شود.
حین تولید
نمونههایی از تولید در حال انجام بررسی میشوند تا خطاهایی مانند تغییر رنگ، جابهجایی چاپ، اختلال در برش یا نقص چسبکاری در زمان مناسب شناسایی شوند.
پیش از تحویل
محصول نهایی از نظر کیفیت ظاهری، ابعاد، عملکرد، تعداد و سلامت بستهبندی ارزیابی میشود. نتایج این مرحله باید با معیارهای توافقشده در سفارش مقایسه شوند.
این رویکرد کمک میکند کنترل کیفیت از یک بررسی سلیقهای در پایان کار به فرایندی قابل پیگیری و مستند تبدیل شود.
در صورت مشاهده عیب در جعبه مقوایی چه اقدامی باید انجام داد؟
مشاهده عیب لزوماً به معنای رد کامل سفارش نیست. ابتدا باید نوع عیب، گستردگی آن، اثر آن بر عملکرد محصول و حدود پذیرش توافقشده مشخص شود.
فرایند پیشنهادی برای رسیدگی به محصول نامنطبق شامل این مراحل است:
۱. ثبت نوع عیب و محل مشاهده آن.
۲. بررسی تعداد نمونههای معیوب و تعیین دامنه احتمالی مشکل.
۳. مقایسه نتیجه با نمونه تأییدشده و مشخصات فنی سفارش.
۴. بررسی علت احتمالی عیب در فایل چاپ، متریال، قالب، تنظیمات تولید یا بستهبندی.
۵. تعیین اقدام مناسب مانند اصلاح، تفکیک، تولید مجدد یا پذیرش مشروط با توافق طرفین.
۶. ثبت نتیجه اقدام اصلاحی و بررسی نمونههای بعدی.
برای مثال، اگر بخشی از جعبهها دارای خطای رجیستر باشند، باید مشخص شود مشکل محدود به تعدادی از نمونههاست یا در کل تولید وجود دارد. اگر عیب در ساختار جعبه باشد و عملکرد بستهبندی را مختل کند، بررسی باید فراتر از ظاهر انجام شود.
مستندسازی این فرایند، هم به تصمیمگیری درباره سفارش فعلی کمک میکند و هم از تکرار همان خطا در سفارشهای بعدی جلوگیری خواهد کرد.
توصیه کارشناس آریا هنر
در سفارش جعبه مقوایی چاپشده، مهمترین اصل این است که معیارهای پذیرش پیش از آغاز تولید مشخص شوند. اگر درباره رنگ، ابعاد، نوع مقوا، خدمات تکمیلی یا کیفیت مونتاژ توافق روشنی وجود نداشته باشد، ارزیابی محصول نهایی میتواند به برداشتهای متفاوت و اختلاف در زمان تحویل منجر شود.
پیشنهاد میشود برای هر سفارش، نمونه تأییدشده و مشخصات فنی آن بهعنوان مرجع کنترل کیفیت نگهداری شود. همچنین معیارهای قابل اندازهگیری، مانند ابعاد و تلرانس، باید از معیارهای ظاهری و قضاوت بصری تفکیک شوند.
برای سفارشهای تیراژ بالا، تأیید نمونه پیش از تولید انبوه و تعریف برنامه بازرسی حین تولید اهمیت ویژهای دارد. این دو اقدام امکان شناسایی زودهنگام خطاها را افزایش میدهند و احتمال گسترش عیب در کل سفارش را کاهش میدهند.
در نهایت، کیفیت جعبه مقوایی نتیجه هماهنگی میان طراحی، انتخاب متریال، چاپ، قالبسازی، خدمات تکمیلی و مونتاژ است. کنترل هر یک از این مراحل بهصورت جداگانه و سپس ارزیابی عملکرد محصول نهایی، مبنای قابل اتکاتری برای پذیرش سفارش فراهم میکند.
پرسشهای متداول درباره کنترل کیفیت جعبه مقوایی چاپشده
مهمترین معیارهای کنترل کیفیت جعبه مقوایی کداماند؟
ابعاد، کیفیت و یکنواختی چاپ، رجیستر، دقت برش و خط تا، سلامت مقوا، چسبکاری، خدمات تکمیلی، عملکرد ساختاری و کنترل نهایی سفارش از مهمترین معیارها هستند. میزان اهمیت هر معیار به کاربرد جعبه و مشخصات سفارش بستگی دارد.
چگونه کیفیت رنگ چاپ جعبه مقوایی را بررسی کنیم؟
ابتدا نمونه تولیدشده را با نمونه مرجع تأییدشده در شرایط نوری مناسب مقایسه کنید. در سفارشهایی که دقت رنگ اهمیت زیادی دارد، میتوان از ابزار اندازهگیری رنگ و معیارهایی مانند ΔE استفاده کرد؛ مشروط بر اینکه مرجع و محدوده پذیرش از قبل تعیین شده باشند.
آیا بررسی ظاهری برای تأیید کیفیت جعبه کافی است؟
خیر. ظاهر مناسب چاپ تضمین نمیکند که ابعاد، اتصالات، خطوط تا یا عملکرد جعبه نیز صحیح باشند. برای تأیید کیفیت، باید بررسی بصری با اندازهگیری ابعادی و آزمونهای متناسب با کاربرد جعبه ترکیب شود.
چه زمانی باید نمونه جعبه مقوایی تأیید شود؟
بهتر است نمونه ساختاری و در صورت نیاز نمونه چاپشده، پیش از تولید انبوه تأیید شوند. این کار امکان بررسی ابعاد، مونتاژ، عملکرد جعبه و تطابق ظاهر چاپ با انتظار سفارشدهنده را فراهم میکند.
آیا برای تمام جعبههای مقوایی یک استاندارد کنترل کیفیت وجود دارد؟
معیارهای کنترل به نوع جعبه، متریال، روش تولید و کاربرد نهایی بستگی دارند. برخی روشهای آزمون و استانداردهای فنی برای ویژگیهای مشخص وجود دارند، اما حدود پذیرش باید با توجه به نوع محصول و الزامات سفارش تعیین شوند.
چکلیست کنترل کیفیت جعبه مقوایی چه کاربردی دارد؟
چکلیست کمک میکند بازرسی بهصورت منظم و مستند انجام شود، هیچ معیار مهمی از قلم نیفتد و نتیجه بررسی میان سفارشها و افراد مختلف قابل مقایسه باشد.

نظر شما چیه؟